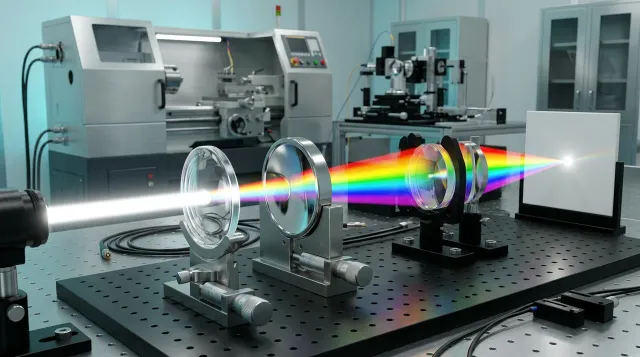
【メガネ光学と工場の裏側】なぜ超薄型1.74レンズは端が『虹色に滲む』のか?アッベ数と球面・裏面非球面・両面非球面オーダー切削の秘密
メガネ店でレンズを選ぶとき、多くの方が 「数字が大きい超薄型レンズ(屈折率 1.74 など)を選べば、一番高級で見え方も最高になるはず」 と思い込んでしまいます。しかし実際に超薄型レンズを作ってみると、正面は普通に見えるのに 「視線を少し横や下へ動かした瞬間、白い紙のフチや照明の輪郭が黄色や青紫の『虹色』に滲んで目が疲れる!」 という現象に悩まされることが少なくありません。
光学の世界では、レンズを薄くする力(屈折率)と、色滲みの少なさ(アッベ数)は残酷な反比例の関係にあります。本記事では、プラスチックに「硫黄(S)原子」や「ベンゼン環」を入れて光を曲げる化学の裏側から、店頭の「ただの非球面(=量産型の外面非球面)」と特注の「裏面(内面)非球面・両面非球面インディビジュアル設計」の決定的な差、さらには注文データがレンズ工場へ飛んでから「両面切削 → わずか 1 ミクロンに十数層を重ねる真空蒸着 → ウルトラエッジ 3D 外周カット」を経て手元に届くまでの製造プロセスを丸ごと解き明かします。
-
【究極の視界】ニコン『シーマックスZ ウルトラエッジ(屈折率1.60)』×イトーレンズ『ネオコントラスト+ネッツペック』実機レビュー! :
-5.00Dの近視であえて屈折率1.60を選び、ニコン工場のウルトラエッジ加工で薄さと無色透明の解像度を両立させた実機写真付きレビューです。 -
【調光レンズの科学】なぜ真夏の40℃では濃くならないのか?『紫外線と眩しさのズレ・可視光調光』と0.9mm練り込み製法の決定的な違い : 調光レンズの熱退色メカニズムや可視光調光・NXT
0.9mmインモールド製法を深掘りした姉妹記事です。 -
【度付き登山サングラス決定版】Zeque HOVER × ICRX NXT(S392/35 & HCD PLUS 3S GREEN)実機レビュー! : 屈折率
1.53・アッベ数45の防弾素材 NXT を 6 カーブのスポーツフレームに組み込んだ実践編です。 -
【メガネ洗浄&スプレー容器の科学】エタノールで割れるPETと強いPP/PEの見分け方・東レ『トレシー プレミアム』徹底比較 : ナノレベルの多層蒸着コーティングを傷めずに皮脂膜だけを落とす洗浄化学ガイドです。
-
昔や現在のメガネで 「超薄型(
1.67や1.74)にしたら、端を見たときに文字が虹色に滲んだり歪んだりして疲れる」 と感じたことがある方 -
メガネチェーン各社のメニューにある 「非球面」「内面(裏面)非球面」「両面非球面」「オーダーメイド設計」のどれにお金を払う価値があるのか 知りたい方
-
近視度数
-3.00D〜-6.00D前後で、「屈折率1.60と1.67/1.74のどちらが自分のフレームにベストか」 迷っている方 -
普段何気なく掛けているメガネレンズが、どんな化学物質で作られ、工場のクリーンルームでどんな順番で削られコーティングされているのか 知りたい方
わしは近視が -5.00D あるから、昔「一番高い超薄型レンズ(屈折率 1.74)にしとけば間違いないじゃろ!」と思って奮発したことがあるんじゃ。ところが掛けてみたら、横目でパソコンの画面や白い書類を見たときにフチが虹色みたいに滲んでしもうてな……。最近 1.60 のレンズにしたらピタッと滲みが消えたんじゃが、たった 0.14 の差でなんでこんなに違うんじゃ!?
おじさん、それこそがメガネ選びで一番見落とされがちな 「アッベ数(色収差の少なさ)」の罠 なんです!実はメガネレンズのプラスチックは、薄くするために 「ある意外な元素」 を分子の中に詰め込んでいて、それがプリズムのような虹色の滲みを引き起こしているんですよ!
超薄型レンズで端が虹色に滲むアッベ数の正体
光を強く曲げる硫黄原子と金属酸化物の化学
そもそも透明なプラスチックやガラスが「光を曲げる(屈折させる)」のは、光が空気中からレンズの中へ入った瞬間に 「光の進むスピードが遅くなるから」 です。このブレーキ力が強い素材ほど、浅いカーブ(薄いレンズ)でも強い度数を作ることができます。
では、レンズメーカーはどうやってプラスチックやガラスの屈折率を高めているのでしょうか?素材ごとの「化学のレシピ」と、色の滲みにくさを表す 「アッベ数(数値が大きいほど虹色に滲まない優秀なレンズ)」 を並べると、驚くほど明快な法則が見えてきます。
| 素材の区分 | 代表的な屈折率 | アッベ数(高いほど滲まない) | 化学分類と光を曲げる主成分 | 光学的・物理的な特徴 |
|---|---|---|---|---|
| 標準プラスチック ( CR-39) | 1.50 | 58(最高峰) | アリルカーボネート樹脂(炭素・水素・酸素のみ) | ガラス並みに色滲みがなく透明感抜群。ただし分厚くなり、硬い網目構造のため強い衝撃では割れる。 |
| 防弾ポリウレタン ( NXT / Trivex) | 1.53 | 45(優秀) | ポリウレタン系エラストマー(熱硬化キャスト成形) | ゴムのような分子の弾力で銃弾級の衝撃を吸収しつつ、色滲みも非常に少ない。度数が強いと厚くなる。 |
| 薄型プラスチック (三井化学 MR-8 等) | 1.60 | 41〜42(良好) | チオウレタン樹脂(ウレタン結合+硫黄 S) | しなやかで割れにくく、人間の目で色滲みをほぼ知覚しない 実用上のベストバランス素材。 |
| 超薄型プラスチック ( MR-7 / MR-10 等) | 1.67 | 32(やや低い) | チオウレタン樹脂(硫黄 S の比率をさらに増加) | 薄さと強度のバランスに優れるが、アッベ数が 30 台前半へ落ちるため、強い度数では端にわずかな色滲みが出始める。 |
| 極薄プラスチック | 1.74 | 32〜33(やや低い) | エピスルフィド樹脂(高密度な 硫黄 S 骨格) | 一般普及プラスチックで最薄(東海光学には 1.76 も存在)。端を見ると色収差(虹色の縁取り)を感じやすい。 |
| ポリカーボネート (安価な保護グラス等) | 1.59 | 29〜30(最低水準) | 炭酸エステル+高密度 ベンゼン環(熱可塑・射出成形) | 衝撃には滅法強いが、色滲みが非常に大きく、さらに成形時の内部歪み(複屈折)が出やすい。 |
| 高屈折率ガラス | 1.70〜1.90 | 30〜40 台 | 酸化チタン・酸化ニオブ・ 酸化ランタン(希土類) 等 | 昔は酸化鉛(鉛ガラス)が使われたが現在は無鉛化。圧倒的に薄く傷に強いが、重くて割れるリスクがある。 |
なんと、現代の薄型・超薄型プラスチックレンズ(1.60〜 1.74)の正体は、分子の中に電子をたっぷり持った 「硫黄(S)原子」 を組み込んだ特殊樹脂なのです(眼鏡店の加工室でレンズを削ると温泉のような独特の匂いがするのは、まさにこの硫黄成分のためです)。
硫黄原子やベンゼン環を増やせば増やすほど、光に強いブレーキがかかってレンズは薄くなります。しかし同時に、「波長の短い青い光には猛烈な急ブレーキをかけ、波長の長い赤い光には弱いブレーキしかかけない(波長による屈折角のバラつき=分散が大きくなる)」 という副作用が必ず発生します。これがアッベ数の低下であり、超薄型レンズの端で白い文字や照明を見たときに、プリズムのように赤や青紫のフチがズレて見える「色収差」の正体です。
なお、アッベ数が 1 や 2 違っても人間の目では判別できませんが、アッベ数 32(屈折率 1.67 / 1.74)からアッベ数 41〜42(屈折率 1.60 の MR-8)へ 10 近く上がると、周辺視界の色滲みがスッと消えて目の奥の疲れ方が明確に変わります。
ポリカーボネートが歪む射出成形と複屈折の罠
上の表を見て、「ポリカーボネート(1.59)と NXT(1.53)はどちらも割れないスポーツ用素材なのに、なぜ見え方に雲泥の差が出るの?」と気になった方も多いはずです。
ここにはアッベ数の差(30 対 45)だけでなく、プラスチックの 「生まれ方(成形プロセス)」の決定的な違い があります。
- キャスト成形(注型重合:
CR-39・NXT・MR-8など) : 常温でサラサラした液体の原料(モノマー)を精密なガラス型(モールド)に流し込み、電気炉で十数時間〜 24 時間かけてじっくり化学反応(熱硬化)させて固めます。無理な圧力を一切かけないため、内部の分子が均一に並び、光学的な歪みが残りません。 - インジェクション成形(射出成形:ポリカーボネート) : 熱可塑性樹脂であるポリカーボネートは、常温の液体モノマーから型で固めることができず、固体の樹脂ペレットを約 300℃ の高温でドロドロの水飴状に溶かし、金型へ 何十トンもの超高圧で一気に注射のように押し込んで急冷 して作ります。すると狭い型を流れる途中で長い分子鎖が無理やり引っ張られたまま固まり、内部に強い 「残留応力(分子の引きつれ)」 が閉じ込められてしまいます。
この内部歪みがあるレンズを光が通ると、光の向きによって屈折率が変わる 「複屈折」 が起き、偏光機能と重なった瞬間にスマートフォンの画面やスマートウォッチ(Garmin 等)、車のメーター液晶がギラギラした虹色のモアレ模様に歪んでしまうのです。
厚みとアッベ数を除いても低屈折率が素直な訳
さらに古参の光学設計者の視点で踏み込むと、仮に「レンズの厚み」と「アッベ数(色滲み)」を横に置いたとしても、純粋な光学性能の素直さでは低〜中屈折率(1.50 / 1.53 / 1.60)の方が高屈折率(1.74)より原理的に有利 な点が 3 つあります。
- 表面・内部反射の少なさ(フレネル反射の物理法則) : コーティング前のレンズ表面で光が跳ね返る割合(垂直入射時の反射率 )は、屈折率 を使って次の式で決まります。
屈折率 1.50 なら片面反射率は 4.0% ですが、屈折率 1.74 では片面 7.29%(両面で約 14% もの反射!) に跳ね上がります。もちろん現代のレンズは反射防止マルチコートでこれを 1% 以下まで抑え込みますが、斜めから強い街灯やヘッドライトが入ったときの内部反射やゴーストの少なさでは、元々の反射が小さい 1.60 以下の素材の方が光の抜け感が素直になります。
2. 斜入射収差の小ささ : 素材が光を急角度で強引に曲げる 1.74 よりも、穏やかに曲げる 1.60 の方が、視線を斜めに振ったときに発生する収差の「元凶」そのものが小さく、非球面設計での補正精度に余裕が生まれます。
3. 自然なベースカーブ(丸み) : 超高屈折率レンズは薄くするために表面が真っ平ら(フラット)に近くなりますが、適度な前カーブが残る 1.60 前後の方が眼球の回転運動とレンズ裏面の距離変化が自然になり、空間の奥行き感に違和感が出にくくなります。
球面から両面非球面までレンズ設計の決定的な差
チェーン店の標準非球面が外面非球面である裏側
素材(屈折率)の次に重要なのが、レンズの曲面をどう削るかという 「光学設計(球面・外面非球面・裏面非球面・両面非球面)」 です。
ときどき「カメラレンズだと球面の方が歪まないイメージがあるけれど、メガネも球面の方が歪曲収差に強いの?」と聞かれることがありますが、メガネの凹レンズにおいては正反対です。単一の丸みしか持たない球面レンズは、端に行くほど光を曲げすぎてしまい、周辺の景色がボヤける 「非点収差」 と、四角い窓枠が樽のように曲がり顔の輪郭が大きく凹んで見える 「歪曲収差」 の両方が強く出てしまいます(-5.00D でハイカーブ球面にするとフチが 10mm 近い牛乳瓶の底になります)。
そこで現在は中心から端へ向かってカーブを緩やかに変化させる「非球面レンズ」が主流になっているのですが、ここで知っておきたい業界のタネ明かしがあります。多くのメガネチェーン店で「薄型非球面レンズ標準セット!」と案内されるとき、ただ 「非球面」とだけ書かれているレンズの 9 割以上は「外面非球面(表非球面)」 です。
なぜなら、表側だけを非球面にする「外面非球面」は、あらかじめ非球面の形をしたガラスモールド(型)を使って 工場で何万枚もまとめてキャスト量産・在庫化できるため、圧倒的に安く作れるから です。これに対し、パリミキなどの専門店で標準レンズから + 13,200 円前後 のアップグレード料金が設定されている「内面(裏面)非球面」や、JINS 等でも追加オプション扱いになる「両面非球面」は、製造の仕組みが根本から異なります。
裏面非球面と両面非球面で変わる歪みと輪郭
「表側を非球面にするか、裏側(目側)を非球面にするか、両方か」で、実際の見え方と横顔の見た目は次のように変わります。
-
① 外面非球面(表非球面:量産在庫の標準タイプ) : レンズの表側を真っ平ら(フラット)に近い非球面にし、裏側を単純な球面・乱視面にした設計。正面から見たレンズの膨らみは抑えられますが、収差を補正する面が眼球から遠い「外側」にあるため、度数が強くなると視線を端へ動かしたときにグニャッとした揺れや歪みが残りやすい のが弱点です。
-
② 内面非球面(裏面非球面:特注フリーフォーム切削) : 表側にはフレームに綺麗に馴染む自然な丸み(ベースカーブ)を残し、眼球に一番近い「裏側」を個人の度数と乱視軸に合わせてダイヤモンド刃でミクロン単位に削り出す設計 です。目のすぐそばで光線を直接コントロールするため、周辺部のボケや乱視特有の斜めの違和感が劇的に消え、スポーツサングラス(ICRX NXT など)のハイカーブ補正でも主役となる設計です(※ちなみに弾力性の強い NXT に単焦点の「両面非球面」が存在しないのは、表の
0.9mm機能層を削れないことと、しなやかな素材を両面ミクロン切削すると刃が逃げてしまう物理的な壁があるためです)。 -
③ 両面非球面 + インディビジュアル設計(最高峰カスタム:ニコン『シーマックス Z』等) : 表と裏の 両方の曲面 を非球面化して歪みと顔の輪郭の凹みを極限まで抑えるだけでなく、さらに最上位のインディビジュアル(個別最適化)設計では 「選んだフレームの正確な玉型(枠の形)」や「掛けたときの前傾角・そり角・目とレンズの距離」 まで計算に取り込み、上下左右・斜めの 8 軸全方位 で収差を打ち消します。
-5.00D(屈折率1.60)で外面非球面から乗り換えると、コバ厚が約 10%〜 15%(約0.5mm〜0.8mm)薄くなる以上に、「ソファに寝転んでレンズの下端ギリギリから斜めにテレビを見ても全く像が崩れず疲れない」 という異次元の広い視野が手に入ります。
ベースカーブ規格と近視度数の境界ライン
では、どのくらいの度数からこうした上位設計にお金をかける価値が出るのでしょうか?日本近視学会の定義と、裸眼でピントが合う距離( )を目安にすると判断しやすくなります。
- 弱度近視(
-0.50D〜-3.00D未満:ピント距離 33cm〜 2m) : 量産型の「屈折率1.60・外面非球面」でもフチは薄く、周辺の歪みもほとんど気にならないため、標準レンズで十分満足できます。 - 中等度近視の後半〜強度近視(
-4.00D〜-6.00D以上:ピント距離 25cm〜 16cm 以下) : ここからが明確な境界ラインです。特に-5.00D(ピント距離 20cm)を超えてくると、外面非球面では端の歪みや顔の輪郭の凹みがはっきり出始めます。ここで安易に1.74の外面非球面へ逃げるよりも、「レンズ横幅が小さめの良質なフレームを選び、色滲みのない屈折率1.60(または1.67)の『裏面非球面』や『両面非球面オーダーレンズ』を組む」 方が、見た目のスッキリ感と 1 日 16 時間掛け続けたときの目の楽さが圧倒的に上回ります。
なお、サングラス等でよく聞く「4 カーブ」「6 カーブ」「8 カーブ」という言葉は、レンズ前面の丸みの強さ(ベースカーブ規格)を表しています。日常のメガネは浅い 2〜4 カーブ が中心ですが、顔を包み込む 6〜8 カーブ のスポーツフレームに強い度数を入れる場合は、斜めからレンズを通る光によるプリズム誤差を補正できる「内面非球面フリーフォーム設計」が必須になります。
注文から完成までメガネ工場と店舗の役割分担
先にコーティングしてから外周を削る本当の順番
ところでずっと疑問じゃったんじゃが、ニコンの『シーマックス Z』みたいに「フレームの形に合わせて表も裏も専用設計で削るオーダーレンズ」を注文したときって、工場でフレームの形に切ってからコーティングを塗るんか?それとも丸いまま塗ってから切るんか?
すごく良い質問です!答えは、たとえフレーム形状に合わせて個別設計する最高峰オーダーレンズであっても、必ず「大きな丸いレンズの状態で両面を削ってコーティング(真空蒸着)を済ませ、一番最後にフレームの形へ外周を切り落とす」 という順番で作られているんです!
もし先に複雑な四角や楕円のフレーム形状へカットしてからコーティングをかけてしまうと、レンズの端で液溜まりや膜厚のムラが起き、光学性能が台無しになってしまいます。特注オーダーレンズが眼鏡店からメーカー工場(ラボ)へ発注されてから完成するまでの裏側は、まるで半導体工場のような超精密プロセスで進みます。
-
ステップ1(眼鏡店での 3D トレースと装用計測) : 眼鏡店の専用トレーサーでフレームの枠形状(縦横・斜めの 3 次元カーブと溝の位置)をデジタル計測し、瞳孔間距離(PD)・アイポイント高さ・目とレンズの距離・前傾角・そり角のデータとともにメーカーのオンラインシステムへ送信します。
-
ステップ2(工場ラボでの両面フリーフォーム切削・研磨) : メーカー工場の光学計算エンジンが、「実際にフレームの枠内に入る領域」で 8 軸すべての収差が最小になるよう表裏の曲面を計算し、直径 70mm 前後の丸い原盤ブロックの 表側と裏側の両面 を NC ダイヤモンド旋盤でミクロン単位に削り出して鏡面に磨き上げます。
-
ステップ3(ハードコートと真空蒸着ドームでの多層成膜) : 磨き上がった丸レンズをまず傷防止のハードコート液に浸して硬化させたあと、クリーンルーム内の巨大な 「真空蒸着釜(ドーム)」 に並べます。真空中で酸化ケイ素( )や酸化ジルコニウム( )などに電子ビームを当てて蒸発させ、ナノメートル単位の薄膜を重ねていきます。
-
ステップ4(外周カットと『ウルトラエッジ』3D 特殊面取り) : 通常の丸生地出荷では眼鏡店の加工機(エッジャー)で外周を削りますが、ニコンの 『ウルトラエッジ(UltraEdge)』 などの特殊薄型加工を指定した場合は、ニコン工場の高精度 3D 加工機が「有効視野を 1 ミリも損なわないギリギリの外側」で分厚い裏面コバを立体的な曲面で削ぎ落とし、強度近視特有の白い渦(ウズ立ち)を消した状態で出荷します。
-
ステップ5(眼鏡店での枠入れと最終フィッティング) : 眼鏡店の技術者がフレームへ精密に組み込み、事前の測定時と 1 ミリの狂いもなく同じ角度・距離で目の前に収まるよう、鼻パッドとテンプル(つる)を最終調整して完成です。
わずか1ミクロンに十数層を重ねる真空蒸着
上のステップ 3 で行われるコーティング(ニコンの『シーコート ネクスト・リヴィール(SNRV)』や HOYA の『メイリョウ』、東海光学の『ルティーナ MSC』、ZEISS の『DuraVision Platinum』など)は、実は単なる 1 枚の膜ではありません。
プラスチック基材の直上にある下地プライマー層とハードコート層の上に、屈折率の高い金属酸化物と低い金属酸化物をナノ単位で交互に積み重ねた反射防止・波長制御膜(3〜 5 層以上)、ホコリを寄せ付けない静電気防止(導電)層、そして最表面のフッ素系超撥水・防汚トップコートまで、片面だけで 5 層〜 7 層前後、表裏両面を合わせると実に 10 層〜 15 層もの極薄膜 が積層されています。しかも、これらすべての蒸着膜を合計しても厚みは わずか約 1 ミクロン(0.001mm)前後 しかありません(NXT の 0.9mm 練り込み層と比べると約 900 分の 1 の繊細な光学薄膜です)。
さらに近年のハイエンドコートでは、明るさの中心である 500nm〜555nm を落とさずに視界をクッキリさせる巧妙な波長設計も入っています。たとえば「UV420(ピュアブルー UV 等)」で眼球内で激しくレイリー散乱して白い霧を生む 400nm〜420nm の短波長ノイズだけをピンポイントで切りつつ、「赤色補正(光感度サポート)」で薄暗い夕方・夜間に人間の感度が真っ先に落ちる(プルキンエ現象)赤色域のコントラストを補うことで、「無色クリアのまま、眩しさのチラつきを抑えて文字の輪郭だけを際立たせる」 という職人芸を実現しているのです。
海外量産在庫と国内ラボ特注ウルトラエッジの差
ちなみに、メガネを購入したときにレンズの小袋を見て MADE IN THAILAND(タイ製) などの表記に気づいたことがある方もいると思います。
現在のメガネレンズ業界では、あらかじめ度数が決まっている標準的な在庫レンズや一次基材は、タイ(アユタヤ等)やフィリピン、ベトナムなどの大規模グローバル工場で集中生産するのが世界的な主流になっています。一方で、注文を受けてから 1 枚ずつ精密設計する特注オーダーレンズの最終加工や特殊コーティング・検査については、ニコン・エシロールの国内拠点(愛知県豊川市のラボ等)や HOYA の国内基幹工場、あるいは全ラインナップで国内一貫生産(愛知県岡崎市)を強みとする東海光学、NXT の国内唯一(※フリーフォーム度付き切削において)の専用ラボである IC JAPAN など、高度な技術拠点が担う役割分担が確立されています。
毎日起きている間の 14 時間〜 16 時間ずっと掛け続け、脳へ入る視覚情報の解像度と疲労度を左右する「目の一部」だからこそ、数年単位の日割りコストで見れば、自分の度数と用途に合った特注設計や高品質コーティングへの投資は驚くほど費用対効果の高い選択になります。
まとめ:度数と用途で最適な屈折率と設計を選ぶ
メガネレンズ選びで後悔しないための結論はシンプルです。「数値が一番大きい超薄型(1.74)を思考停止で選ばないこと」 に尽きます。
- 色滲み(アッベ数)と光の抜け感を最優先するなら、
-5.00Dクラスであっても小ぶりなフレームと工場 3D カット(ウルトラエッジ等)を組み合わせて 屈折率1.60(アッベ数41〜42のチオウレタンMR-8)の両面非球面・インディビジュアル設計 を狙うのが、目の疲れにくさと美しさを両立する極上の解になります。 - さらに
-6.00D〜-8.00Dを超える強度近視で物理的な厚さと重さの軽減が最優先なら1.67や1.74(または1.76)の 内面・両面非球面 を選び、逆に登山や激しいスポーツで絶対に割れない安全性を求めるなら 屈折率1.53・アッベ数45のICRX NXT内面非球面 を選ぶ――この「素材の化学」と「曲面の設計」の掛け算を知っておくだけで、次の一本は間違いなく人生最高の視界を届けてくれます!
▲ 色滲みや周辺歪みのないレンズに変えると、夕方になっても目の奥が重くならず猫様のようにリラックスして過ごせます